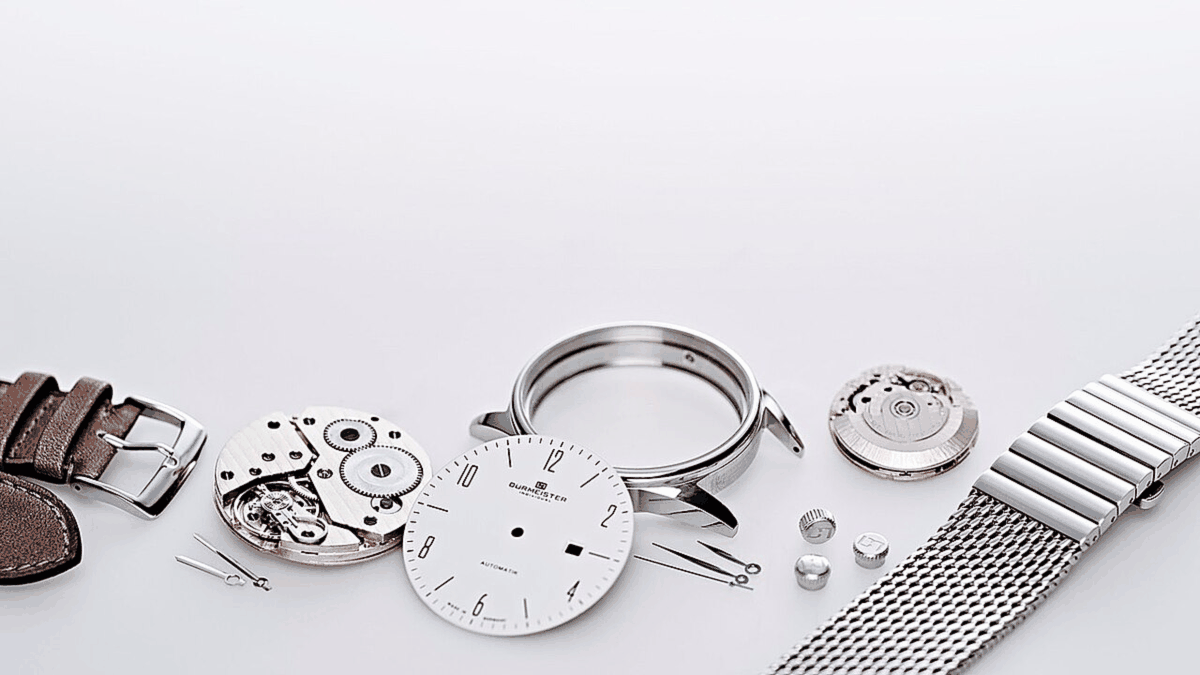
一只 1962 年的手动表,立轮缺了两个齿,原厂早已停产。能做的只有在旧件上补,或者按原图重做。这两种做法都慢,也都考验设备。
从投影仪开始
第一步不是加工,是测绘。把原齿轮放在投影仪上放大 20 倍,轮廓描到坐标纸上,数清齿数、量出模数与齿顶圆直径。40 齿的轮片,模数通常在 0.1 到 0.15 之间,差 0.01 就会咬不住。
测绘完成后选坯料。黄铜易加工、耐磨性中等,适合转速不高的轮系;钢料强度高但加工难,多用于受力件。材料选错,装上去能用,但寿命差一半。
滚齿之后的去毛刺不能省。齿面残留的毛刺肉眼看不见,装进轮系后会造成周期性阻力,表现是每天固定某个时段走慢,很难靠调校解决。
装回前要空转测试:把新齿轮与相邻轮系装上,不上发条,用手拨动十圈,感受是否有顿挫。顿挫明显就说明齿形或中心距有问题,宁可返工,不要硬装。
滚齿与公差
车床粗加工出轮坯,再上滚齿机逐齿铣削。滚齿刀的压力与进给速度决定齿面光洁度,进给快了齿面会有毛刺,装进轮系会有轻微卡顿。
公差控制在 0.02 毫米以内。超出这个范围,齿轮咬合时会出现周期性阻力,表现为每天固定某个时段走慢,很难通过调校消除。一个 40 齿轮片,从测绘到装回通常要 6 到 8 小时。
修复的价值与边界
补制的零件不是原厂件,会留下加工痕迹。对收藏级表款,这一点必须在评估单上写清楚,免得日后出手时产生争议。但对日常佩戴的老表,补制比换通用机芯更贴近“把原来的表留住”。
也有修不了的:夹板变形、锈蚀穿透齿面、游丝多次校正后应力疲劳。这类情况只能做静态保存,硬修反而加速损坏。
评估周期通常 3 个工作日。评估内容包括机芯编号核对、轴尖与宝石孔检查、缺件清单、可行方案与报价区间。客人拿到评估单再决定修不修,评估费在正式修复时抵扣。
补制件要留记录。材料、尺寸、加工方式写在工单上,配上加工过程照片。将来这只表再次送修,技师能一眼看出哪些件是后配的,避免按原件标准去拆装。